

Chociaż nazwy „Hatschek Machine” i „Flow-Flow on Process” mogą być Ci obce, metody te są podobne do sposobu parzenia kawy: istnieją ekspresy do kawy i ekspresy do kawy-nalewanej, a oba mają szczególną grupę entuzjastów i mają wiele zalet.
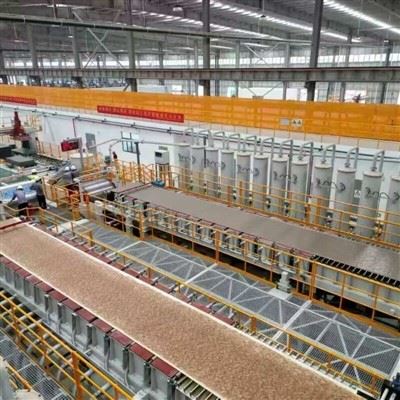
Maszyna Hatscheka-„Ojciec założyciel” płyt z cementu włóknistego
W 1900 roku austriacki inżynier Ludwig Hatschek wynalazł metodę formowania-cylindrów; zapoczątkowało to historię płyt z cementu włóknistego. Wierzcie lub nie, ale ponad sto lat później ten „stary koń pociągowy” nadal pilnie pracuje w największych fabrykach na całym świecie.
Zasada działania przypomina nieco robienie ręcznie robionego ciasta warstwowego. Zawiesinę rozcieńcza się do wyjątkowo niskiego stężenia (od zaledwie 2% do 10%) i przepływa do szeregu obracających się cylindrów siatkowych. Każdy cylinder siatkowy zbiera cienką warstwę materiału z zawiesiny; zazwyczaj od trzech do sześciu cylindrów ułożonych jest szeregowo, układając warstwę po warstwie. Na koniec warstwy te nawija się na bęben formujący i prasuje w gęstą, solidną płytę.
Największą zaletą tego procesu jest jego duża gęstość. Płyty produkowane metodą Hatscheka charakteryzują się niezwykle zwartą strukturą wewnętrzną, a ich gęstość może przekraczać 1,2–1,5 g/cm3. Co więcej, orientację włókien w płycie można kontrolować,-dopasowując ją do głównego kierunku naprężeń strukturalnych-, co skutkuje bardzo wydajnym wykorzystaniem włókien. W związku z tym płyty produkowane tą metodą z natury dobrze-nadają się do wymagających zastosowań, takich jak ściany zewnętrzne i ściany osłonowe, gdzie najważniejsze są rygorystyczne wymagania dotyczące wytrzymałości.
Oczywiście system nie jest pozbawiony wad. Sprzęt ma złożoną strukturę i wymaga znacznych inwestycji początkowych; ponadto, ze względu na mnogość ułożonych warstw, czasami istnieje ryzyko rozwarstwienia. Dodatkowo niskie stężenie szlamu powoduje konieczność przetwarzania ogromnych ilości wody recyrkulowanej podczas produkcji, co skutkuje stosunkowo większą ilością wytwarzanych ścieków.
Przebieg-procesu-Powstający-i-nadchodzący pretendent
Podstawowa różnica między procesem Flow-on a metodą Hatscheka polega na tym, że zawiesina nie przechodzi przez cylindry siatkowe w celu filtracji; zamiast tego wypływa bezpośrednio ze wlewu i rozprowadza się na filcowym przenośniku taśmowym-podobnie jak rozprowadzanie ciasta na naleśnik. Stężenie zawiesiny stosowane w tym procesie jest również znacznie wyższe niż w metodzie Hatscheka i zwykle mieści się w zakresie od 10% do 20%.
Zalety procesu Flow-on są wybitnie praktyczne. Sprzęt charakteryzuje się prostą konstrukcją i wymaga niewielkiej inwestycji początkowej. Ponadto proces produkcyjny wymaga minimalnej recyrkulacji wody, co skutkuje niską emisją ścieków i odpadów stałych, co czyni go opcją bardziej przyjazną dla środowiska. Co więcej, jego wysoka wydajność produkcyjna sprawia, że idealnie nadaje się do masowej produkcji-na dużą skalę, umożliwiając z łatwością dzienną produkcję kilku tysięcy metrów kwadratowych.
Metoda odlewania-szlamu ma jednak swoje ograniczenia. Ponieważ zawiesinę nakłada się bezpośrednio, bez poddawania etapu dokładnej filtracji w procesie formowania-koła drucianego, powstałym płytom brakuje płaskości i gęstości osiąganych metodą-formowania arkuszy. W związku z tym metodę-odlewania w zawiesinie stosuje się głównie do produkcji płyt o średniej-gęstości (o grubości 6–15 mm), dzięki czemu nadaje się ona do zastosowań-takich jak wewnętrzne ściany działowe i sufity podwieszane,-gdzie wymagania dotyczące gęstości nie są ściśle krytyczne.

Jak wybrać? To zależy od Twojego „gustu”
Szczerze mówiąc, żaden z tych dwóch procesów nie jest absolutnie lepszy od drugiego; klucz leży w tym, co zamierzasz wyprodukować.
W przypadku wytwarzania produktów o wysokich wymaganiach konstrukcyjnych, takich jak ściany zewnętrzne lub ściany osłonowe, metoda formowania-arkuszowego jest zazwyczaj lepszą opcją. Zapewnia wysoki poziom gęstości, wyjątkową wytrzymałość i bardzo efektywne wykorzystanie włókien. Poza tym jest bardzo odporny na napór i uderzenia wiatru. Wymaga to jednak znacznych inwestycji w sprzęt i skutkuje dłuższymi cyklami produkcyjnymi, dlatego musisz upewnić się, że Twoje finanse na to pozwolą.
Ze względu na-opłacalność i wysoką produkcję metoda odlewania w zawiesinie może być rozwiązaniem w przypadku wytwarzania produktów o średniej-gęstości. Oprócz niskiego kosztu sprzętu, charakteryzuje się także krótkim czasem uczenia, wytwarza duże ilości, prawie nie wytwarza ścieków i jest łagodniejszy dla środowiska.